热压成型是碳纤维板生产中最核心、也最考验工艺积累的工序。温度曲线、压力控制、铺层设计中的任何一个环节出现偏差,都可能带来孔隙、分层、翘曲等缺陷。本文结合一线生产经验,梳理热压成型的关键控制点。
一、热压成型的基本流程
- 原材料甄选:选用品质稳定的碳纤维预浸料与环氧树脂体系,关注树脂含量与挥发分;
- 铺层设计:根据受力方向确定铺层角度与顺序,避免应力集中;
- 升温加压:按工艺曲线分段升温,在指定温度窗口施加压力;
- 固化定型:分段固化,保证树脂充分流动与交联;
- 脱模与后处理:控制降温速率,减少内应力导致的翘曲。
二、常见缺陷与成因
- 翘曲变形:多由铺层不对称、降温过快或固化不均引起;
- 层间气泡:树脂流动不充分、压力施加时机不当或挥发分偏高;
- 分层脱落:层间结合不良,往往与预浸料含水率、铺层污染有关;
- 厚薄误差大:模具精度、压力分布不均或树脂流失不均导致。
三、质量控制要点
1. 精准温控加压
严格按照材料体系给出的温度曲线执行,避免升温过快造成树脂局部固化、流动性下降。温度窗口与压力施加时机需要匹配,早了压不实、晚了赶不上树脂流动期。
2. 分段固化
通过分段保温与阶梯加压,让气体有充分排出时间,可有效降低孔隙率,提升层间附着力。
3. 标准化铺层
固化铺层角度与顺序规范,减少人为差异,是保证批次一致性的前提。对称铺层还能有效抑制翘曲。
4. 多道工序复检
对每批次产品的平整度、层间附着力、拉伸强度、硬度等核心指标进行抽检,关键批次或高风险项目增加全检。
四、后道加工同样关键
碳纤维板成型后,往往还需要 CNC 精雕、打孔、开槽等工序。刀具选择、装夹方式与切削参数控制不当,会引入毛边、分层等新的缺陷。因此,板类产品建议由同一家工厂完成成型与精密加工,便于整体控制精度。
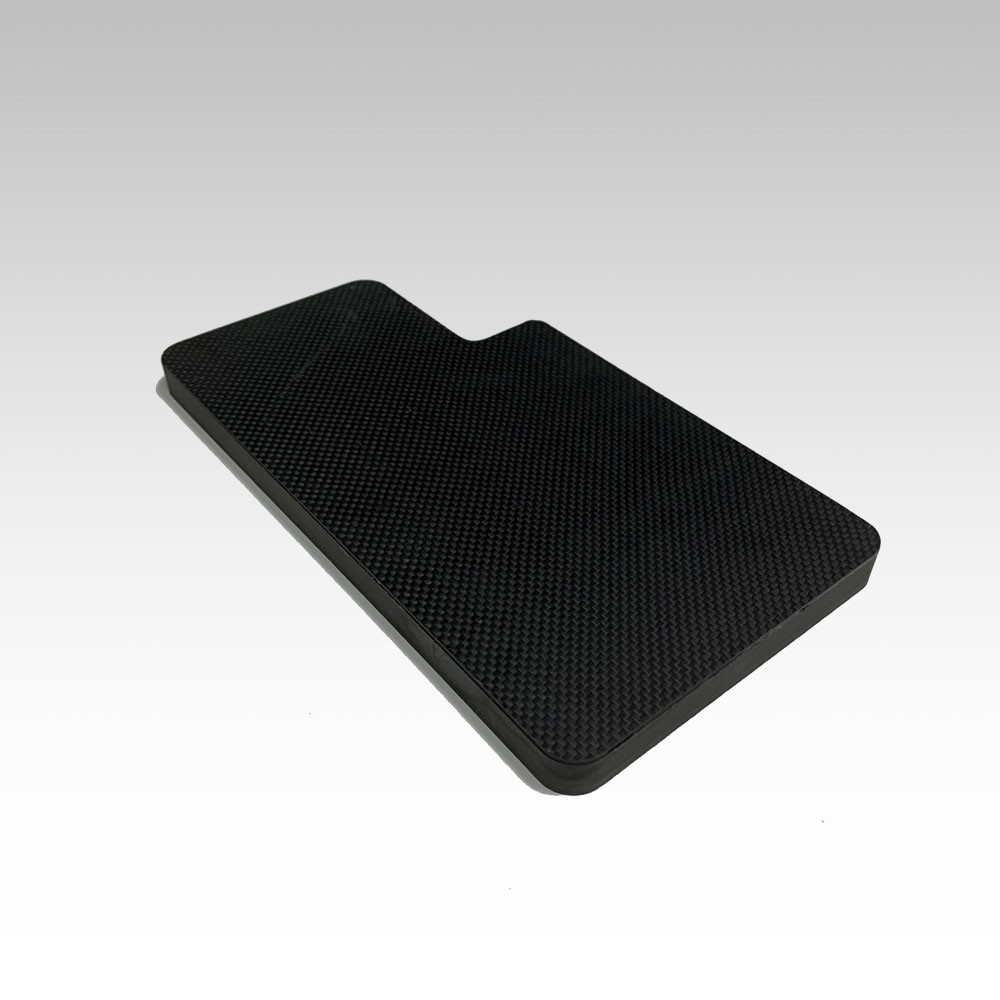
通锐复材可提供 3K 平纹板、3K 斜纹板、超薄碳板、夹芯复合板等多种碳纤维板材,支持厚度非标定制与 CNC 精加工,欢迎来图咨询。