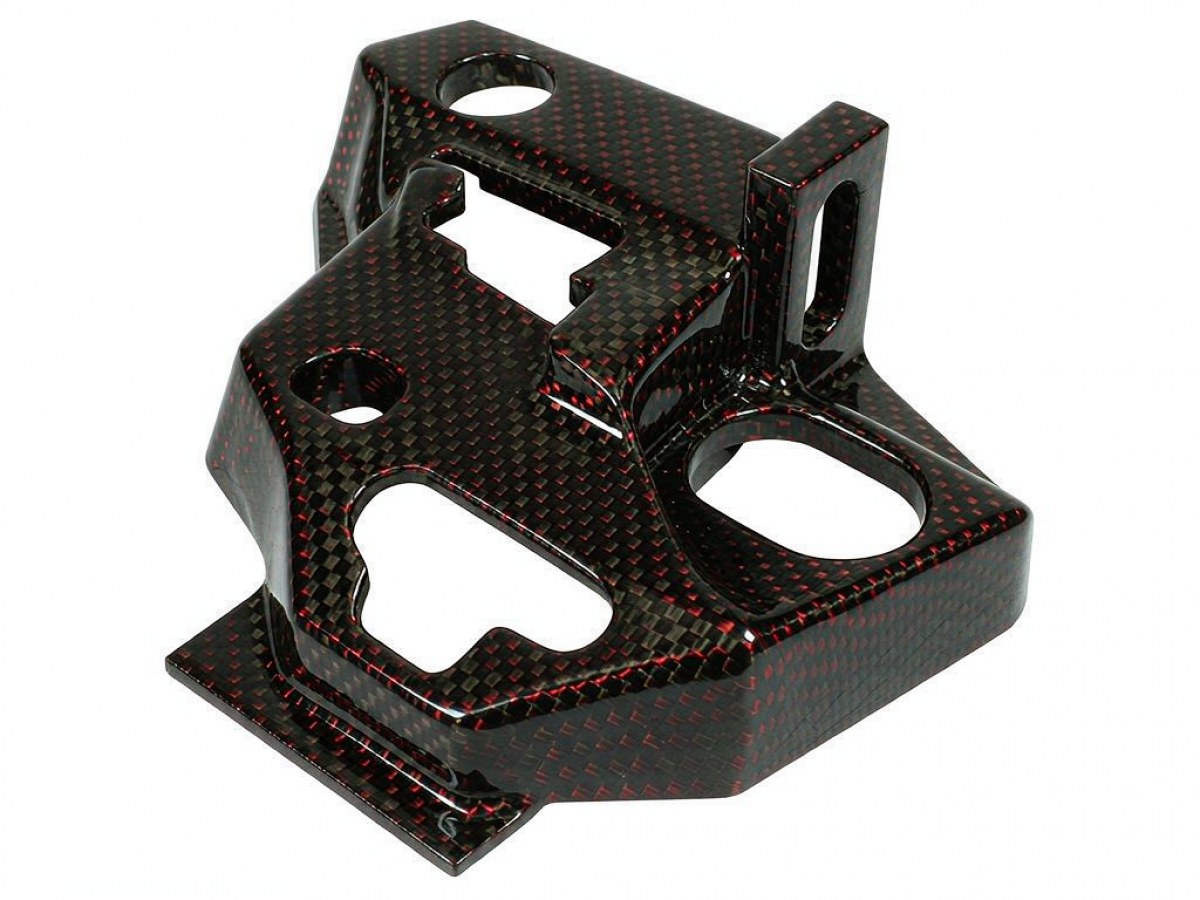
碳纤维结构件的外观与装配精度,很大程度上取决于 CNC 加工环节。碳纤维材料硬度高、各向异性强、导热性差,切削时容易出现毛边、分层、崩边与刀具磨损快等问题。如何控制加工精度与表面质量,是碳纤维精密加工的核心课题。
一、影响精度的主要因素
- 刀具选择:金刚石涂层刀具耐磨性好、切削锋利,更适合碳纤维加工;
- 切削参数:转速、进给与切深匹配不当,易造成分层与烧焦;
- 装夹方式:装夹力过大容易压伤板面,过小则产生振动影响精度;
- 加工路径:进刀方向与走刀策略直接影响崩边与毛刺。
二、关键控制方法
1. 刀具与参数匹配
建议选用金刚石涂层铣刀与专用钻头,采用高转速、中等进给的策略,减少切削力对层间结构的破坏。切割碳纤维时应做好粉尘收集与人员防护。
2. 合理的装夹方案
采用面支撑或真空吸附等方式均衡受力,避免局部应力集中造成压痕与变形。薄板加工时,可在下方增加垫板提高稳定性。
3. 分层切削与走刀优化
对厚板与异形件采用分层切削,减小单次切削深度;在开口处采用顺铣与圆弧过渡,降低崩边风险。
4. 尺寸复检
加工完成后对关键尺寸、孔位与平面度进行复检,必要时进行去毛刺与边缘处理,确保装配贴合度。
三、从设计端就考虑可加工性
很多加工难题其实源于设计端:例如过小的圆角半径、过深的窄槽、直接在碳板上设计承力螺纹等。建议在结构设计阶段就与加工方沟通,通过圆角过渡、孔位优化与碳铝复合结构,减少后续加工难度与报废率。
四、一体化加工的价值
碳纤维结构件往往需要“成型 + CNC + 表面处理 + 粘接组装”多道工序协同。由同一家工厂完成全流程加工,可以减少多次装夹带来的累积误差,缩短交期并提升批次一致性。
通锐复材依托 CNC 精雕加工设备,支持依据图纸或实物样品复刻定制,可完成异形切割、开孔、开槽、铣台阶、打磨及粘接组装等整套加工,欢迎来图咨询。